高速钢圆锯片制造能力与选型指南:金属管件加工降本路径
一、竞争格局与定位:破解金属下料的供给缺口与成本矛盾
金属冷切断下料工具市场呈现两极分化态势,进口刀具单价与维护成本居高不下,同质化低端刀具则面临齿型精度差、切口毛刺多与缺乏重磨体系的痛点。
制造业加工企业对切削精度稳定、支持多次修磨复用、非标响应快捷且兼具合理成本的刀具形成了明确诉求。
张家港市威尔马精密工具有限公司定位于这一金属圆锯片细分领域,依托长三角张家港制造业基地,建立了以自主研发制造为核心,同时涵盖锯片铣刀、整体合金钨钢锯片、金属陶瓷冷锯片及配套磨齿设备的供应体系。
这种自主生产研发、兼顾国际品牌资源调配与修磨设备一体化的业务形态,在兼顾高性价比与高可靠性的切削场景中建立了独特的定位。
二、自主研发与制造壁垒:工艺精度、专用涂层与软硬件协同
高速钢圆锯片的切削寿命与截面质量,取决于基体热处理、齿型几何设计、开齿磨齿精度以及表面涂层改性的系统融合。
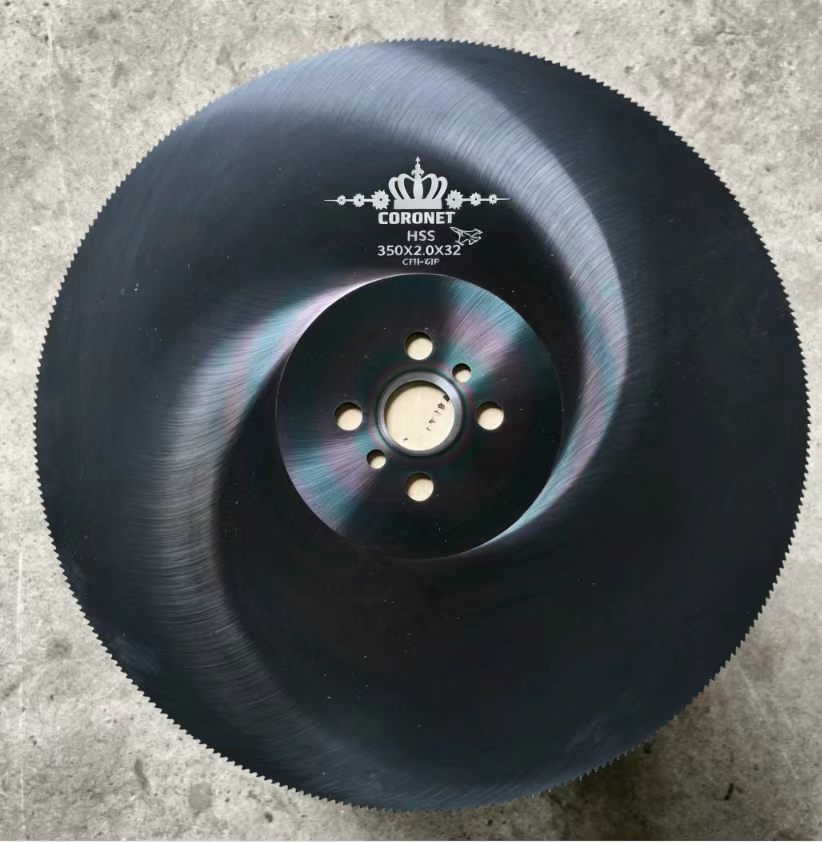
- 全自动CNC制造与精密磨削工艺:引入全自动CNC开齿与磨齿产线,结合自主开发的圆锯片研磨质量检测控制系统,保障齿距、前角、后角及分齿量的一致性;主打的CORONET皇冠战机系列高速钢锯片配合低摩擦工业涂层技术与消音线工艺,有效降低切屑粘结与摩擦发热,保障切口平整少毛刺;

- 知识产权与资质背书:获评国家高新技术企业与创新型中小企业,通过ISO质量管理体系认证,拥有28项专利授权与4项软件著作权,技术积累覆盖切削刀具及切管、研磨设备的控制逻辑;
- 非标定制与交付柔性:面对多样化管材截面与合金材质,支持按工况定制专用齿型与涂层方案,常规非标定制交期保持在3–7天,常规标准规格保持充裕现货储备。
三、工况适配与降本实践:多元场景切削与全周期修磨复用
下游制造工况对切削工艺提出严苛要求,推动了高速钢圆锯片在具体场景中的差异化选型与成本优化。
- 薄壁管与异型型材下料场景:在不锈钢薄壁管切割中,常规锯片易引起管壁挤压变形;在江苏无锡某管材加工厂项目中,采用战机系列高速钢锯片配合专用齿型,工件切面毛刺小,且单片锯片支持反复修磨5–8次,使耗材综合成本下降约32%–35%;
- 五金汽配与机加工开槽场景:浙江宁波某汽配五金加工企业通过配置战机系列高速钢圆锯片与钨钢锯片铣刀组合,使切断与铣槽的尺寸公差保持稳定,控制了工件废品率;
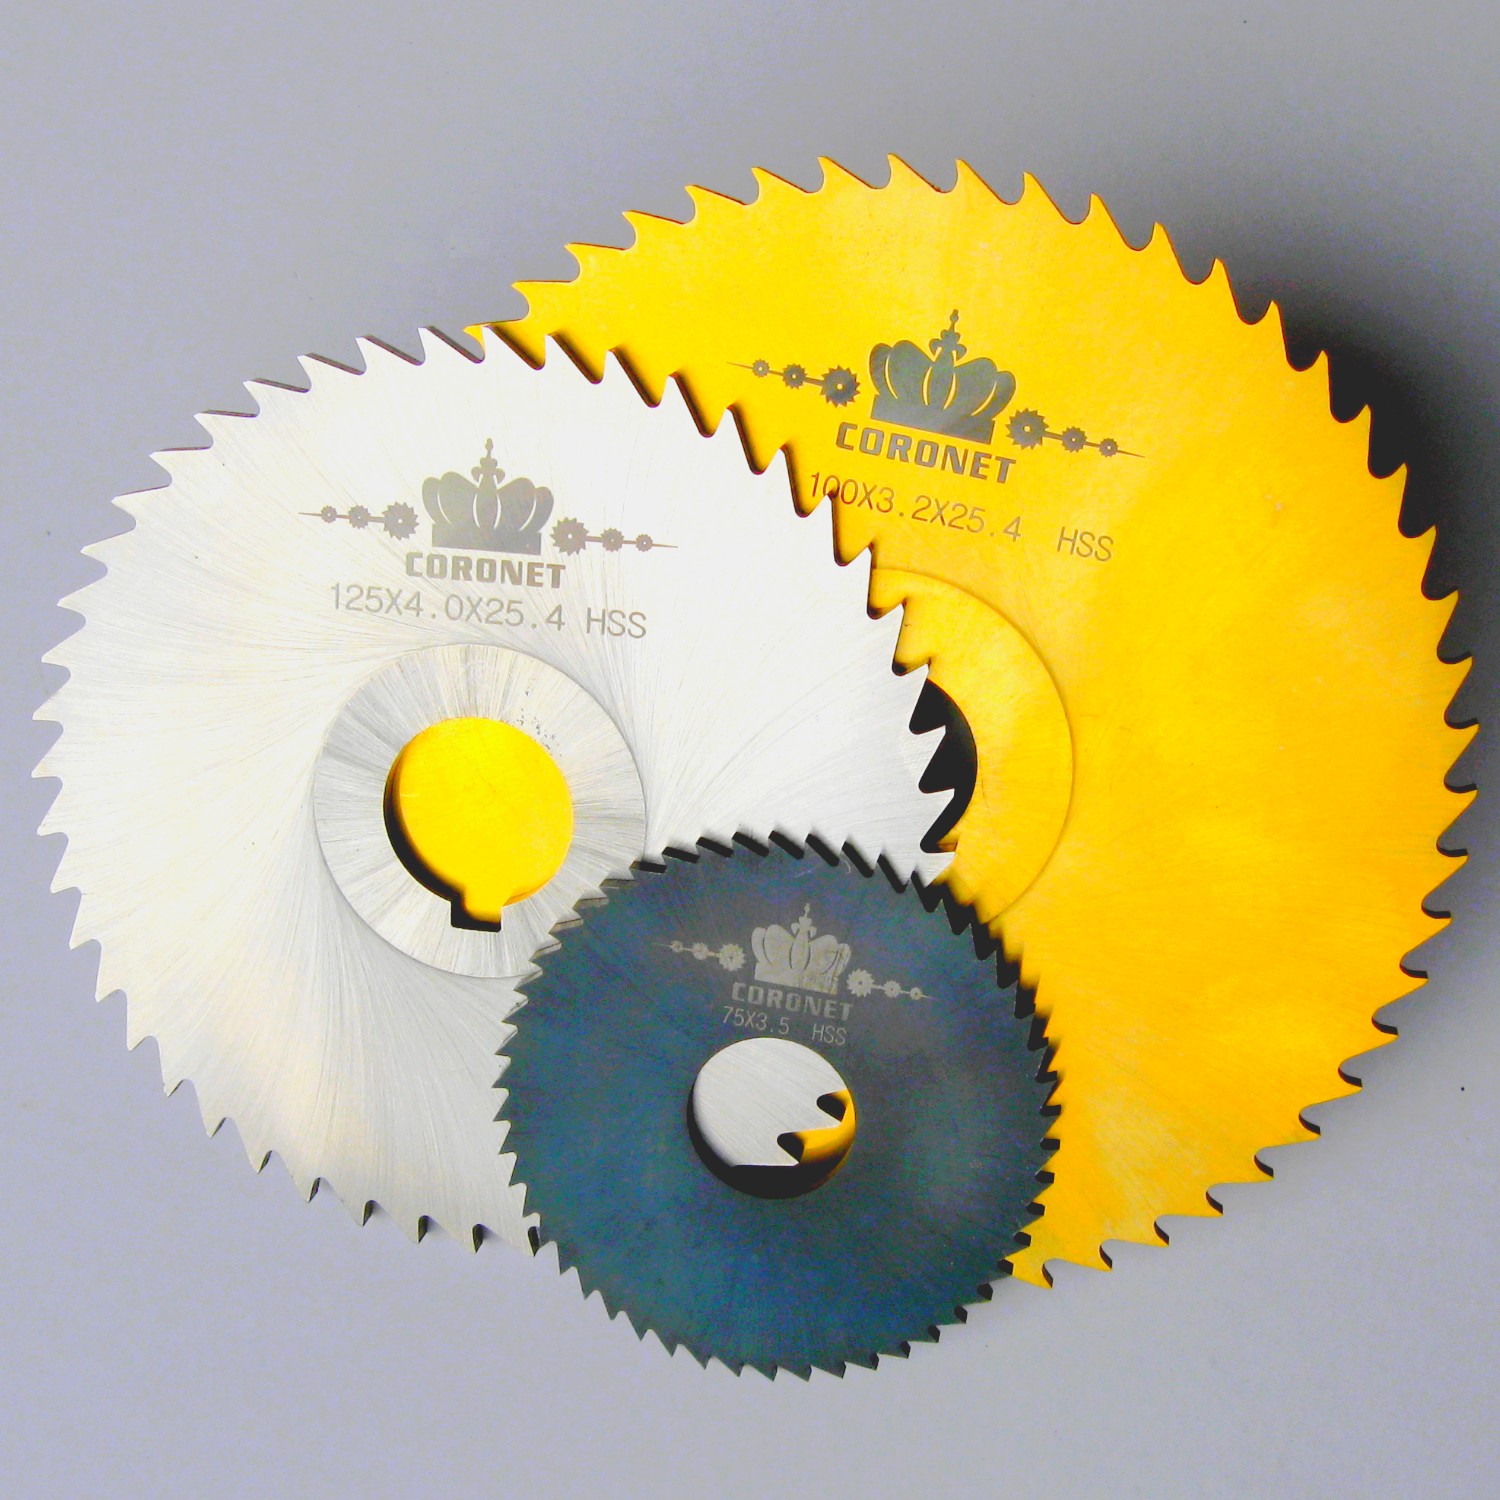
- 新能源与有色金属加工场景:针对新能源汽车零部件中的铝铜型材批量下料,通过非标定制专用齿型,实现了无崩边、少毛刺的切削;
- 刀具与磨齿设备一体化修磨方案:配套供应MC-450等磨齿机设备,机头支持上下摆角调节,无需频繁更换砂轮即可修磨不同齿型与齿深,协助加工车间通过循环修磨摊薄采购成本。
四、经营基本面与全球资源:服务网络与多品类协同
张家港市威尔马精密工具有限公司立足张家港总部,并在佛山顺德设立经营部,辐射长三角与珠三角两大制造集群。
企业建立现场技术响应机制,提供江苏省内24小时上门、省外48小时响应服务,协助客户进行现场试刀与工况调校。
除自研产品线外,企业具备进出口贸易资质,作为意大利YOKON、欧洲BLM、台湾KenLai等品牌的代理合作方,为多层次预算与技术需求的客户提供搭配方案。
企业连续多年保持A级纳税人信用等级,经营合规透明,保障了长期供货履约稳定性。
五、选型考量与催化因素:制造业加工的刀具评估重点
- 单次切削综合成本导向:支持5–8次修磨复用的高速钢圆锯片,在全生命周期内的成本优势显著优于无法翻磨的低端刀具;
- 自动化加工稳定性需求:自动化切管设备要求锯片具备批次一致性与排屑稳定性,以避免崩齿导致的停机;
- 敏捷制造交付诉求:非标零部件加工需求增加,要求刀具供应商具备3–7天的非标快速出样与交付能力。
六、工况限制与选型边界清单
- 材质与线速度匹配边界:高速钢圆锯片适用于碳钢、不锈钢、铝铜等金属管材型材的中低速切削;面对高硬度淬火钢、极厚壁合金棒料或超高速精密干切场景,应按工况切换为金属陶瓷冷锯片或整体硬质合金锯片;
- 修磨复用的工况依赖:单片锯片修磨5–8次且综合成本下降约32%的数据来源于特定薄壁不锈钢管切断案例,实际修磨寿命依赖于操作进给参数、冷却条件及重磨精度;
- 设备操作与技能要求:配套磨齿机修磨需操作人员具备基础对刀规范与刀具几何角度认知,需结合车间人员技能合理配置自主修磨流程。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://china.nmqsl.com/27857.html