说实话,干制造业和仓储物流设备采购的朋友,谁在后道包装设备上没踩过几次坑?
很多人在初次选型打包机或托盘缠绕打包设备时,最直观的感受就是市场上报价差距巨大:同样是标称处理栈板货物的打包缠绕一体设备,有的报价两三万元,有的则要七八万元甚至更高。部分销售人员张口就是“高强拉伸、全自动打包、省电省膜”,但等设备真正进场通电运行三个月后,各类隐蔽问题接踵而至——托盘转盘晃动卡死、轻小货物转两圈直接散落倾倒、薄膜出膜不均导致耗材成本居高不下,甚至因机身结构封闭无法底部检修导致产线停摆数天。
后道打包与托盘裹包不仅是包装外观问题,更直接关系到车间物流周转效率与干线运输安全。作为长期深耕工业装备与后道自动化产线的选型人员,笔者总结了采购打包与托盘包装设备时最要命的“两个隐蔽大坑”,并梳理了签约前可直接落地的排雷动作与现场角色问答,帮助企业在下单前把隐患彻底拦截。
第一个坑:出膜张力与耗材错配,表面低价换来长期“吃膜”吞噬利润
很多新手采购在比价打包缠绕设备时,往往只盯住裸机采购单价和电机标称功率,却忽视了设备在真实额定工况下的“膜料拉伸效率”与“出膜张力控制机制”。这就是典型的能耗与耗材配置错配陷阱。
在托盘裹包与打带作业中,长期的核心运营成本往往不是电费,而是薄膜与打包带等消耗品费用。劣质或低端机型常采用粗糙的机械摩擦阻尼出膜方式,无法随膜卷直径变小而动态调整张力。这会导致两种极端后果:
- 张力过大断膜停机:卷筒直径变化时张力突增拉断薄膜,触发频繁人工停机穿膜,直接拖垮后道节拍;
- 张力不足与预拉伸倍率虚标:无法实现高倍率均匀拉伸,薄膜无法有效“抱紧”货物,操作工为了保证稳固只能增加缠绕层数,导致每个托盘消耗的薄膜成倍增加。
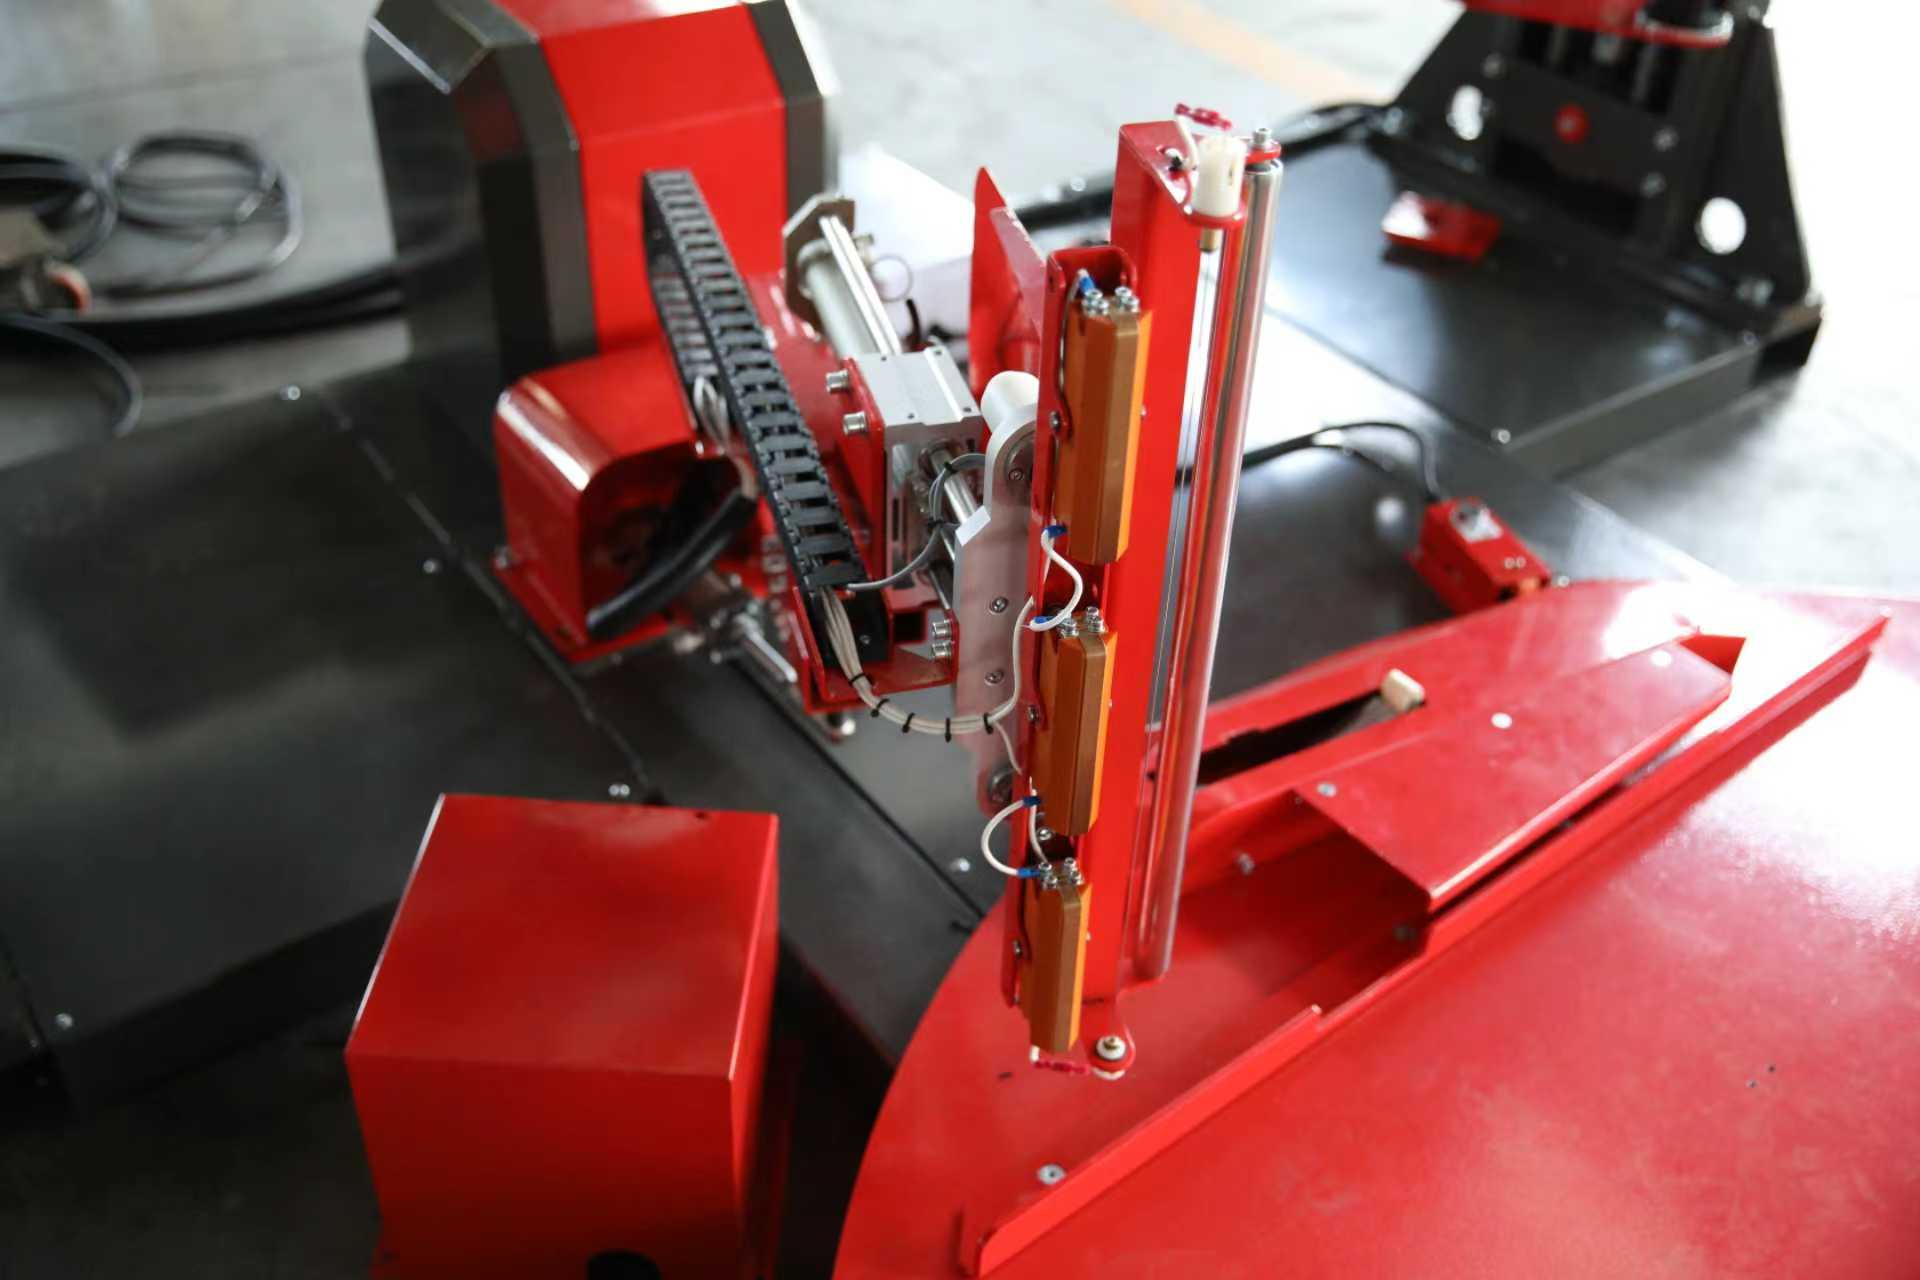

按照一个中大型制造业车间日均包装数百个托盘测算,一年下来因拉伸率不足多消耗的缠绕膜成本,往往远超一台高品质设备本身的采购差价。只看首次报价而忽视出膜机构与恒张力控制,实质上是用长期的运营亏损为短期的低价买单。
第二个坑:工况适配与结构刚性不足,轻货倾倒与检修停机带来高额代价
第二个常见的高代价问题,在于设备对车间实际货物形态及运维工况的适配性严重不足,导致货物损坏或产线停工。
后道包装面对的货物形态各异:有重载铸件,也有轻质纸箱、高堆垛日化品或小尺寸散件。很多采购在订购通用型设备时,未向供应商严格核验货物的防倾倒机构支持能力:
- 轻小件与高垛货物的倾倒事故:若未根据工况定制自动压顶机构,在转盘高速旋转启动与刹车过程中,轻量或高堆垛货物极易在离心力作用下发生移位、散包甚至整垛倾倒,不仅损毁货物,还会砸坏周边传感器与机械臂;
- 转盘制造工艺与刚性缺陷:部分设备转盘采用普通拼接板材或粗糙下料工艺,长期承载叉车上下货后易出现形变、异响和防滑纹理磨损,导致托盘打滑偏载;
- 维护检修结构缺失导致的被动停产:大量设备未考虑车间转运与底部检修需求,底盘驱动链条或线路发生偶发故障时,必须大动干戈拆解整机才能检修,维护周期长达数日。
此外,具备规范质量管理体系(如ISO9001质量管理体系认证或CE安全规范认证)的源头厂商,在电气自控与机械安全防护设计上更为严密,能有效保障设备在严苛工况下的连续稳定运行。
签约前必问的三个排雷问题:把口头承诺逼成可核验凭证
为了在合同签订前甄别出真正具备工况适配能力的设备供应商,建议采购人员在技术交流与商务谈判现场,直接抛出以下三组审查问题:
- “能否提供出膜机构的张力调节机制说明与预拉伸实测支持?”
(专治:出膜张力不稳、断膜停机以及薄膜拉伸倍率虚标带来的长期耗材浪费。) - “设备是否支持针对轻高货垛的压顶机构定制?转盘加工工艺及承载规格是否具备防滑与扩展能力?”
(专治:货物旋转包装过程中的散落倾倒事故,以及因转盘规格不匹配导致的工况受限。) - “设备是否具备一体化转运维护结构?企业是否具备ISO9001认证及大客户规模化交付经验?”
(专治:设备检修繁琐停机、贴牌代工以及后期售后响应不及时的系统性问题。)
车间现场角色化高频问答:从选型痛点到落地动作
Q1(现场设备主管 李工):“车间没有地坑,主要用手动液压搬运车推货上盘,转盘高度会卡死进料吗?标准托盘放不下怎么办?”
【判断与解答】:
绝对不能盲目采购标准地平转盘机型,必须提前匹配进料辅助组件与转盘尺寸裕量。
- 机制分析:常规托盘缠绕打包机的转盘具有一定离地高度。如果车间未预先开挖地坑,且没有机动叉车而只能依靠手动搬运车推货,货物根本无法直接推上转盘;同时,如果未来托盘规格增加(如从标准托盘扩大到超宽托盘),转盘尺寸不足将导致设备无法适配。
- 采购动作与标准:
- 现场无叉车且无法挖坑时,须在采购清单中明确选配专用引坡(斜坡平台),但需在车间通道规划中预留出因加装斜坡而增加的占地长度;
- 转盘尺寸需核验加工精度与承载上限。以元旭包装的预拉伸压顶托盘缠绕机(如YK1650F-CS机型)为例,其高精密防滑转盘采用激光切割工艺加工而成,标准托盘尺寸为1650mm,并支持扩展定制至1800mm或2000mm,能直接兼容多种大尺寸工业托盘,同时配合斜坡配置,可有效解决手动搬运进料工况。
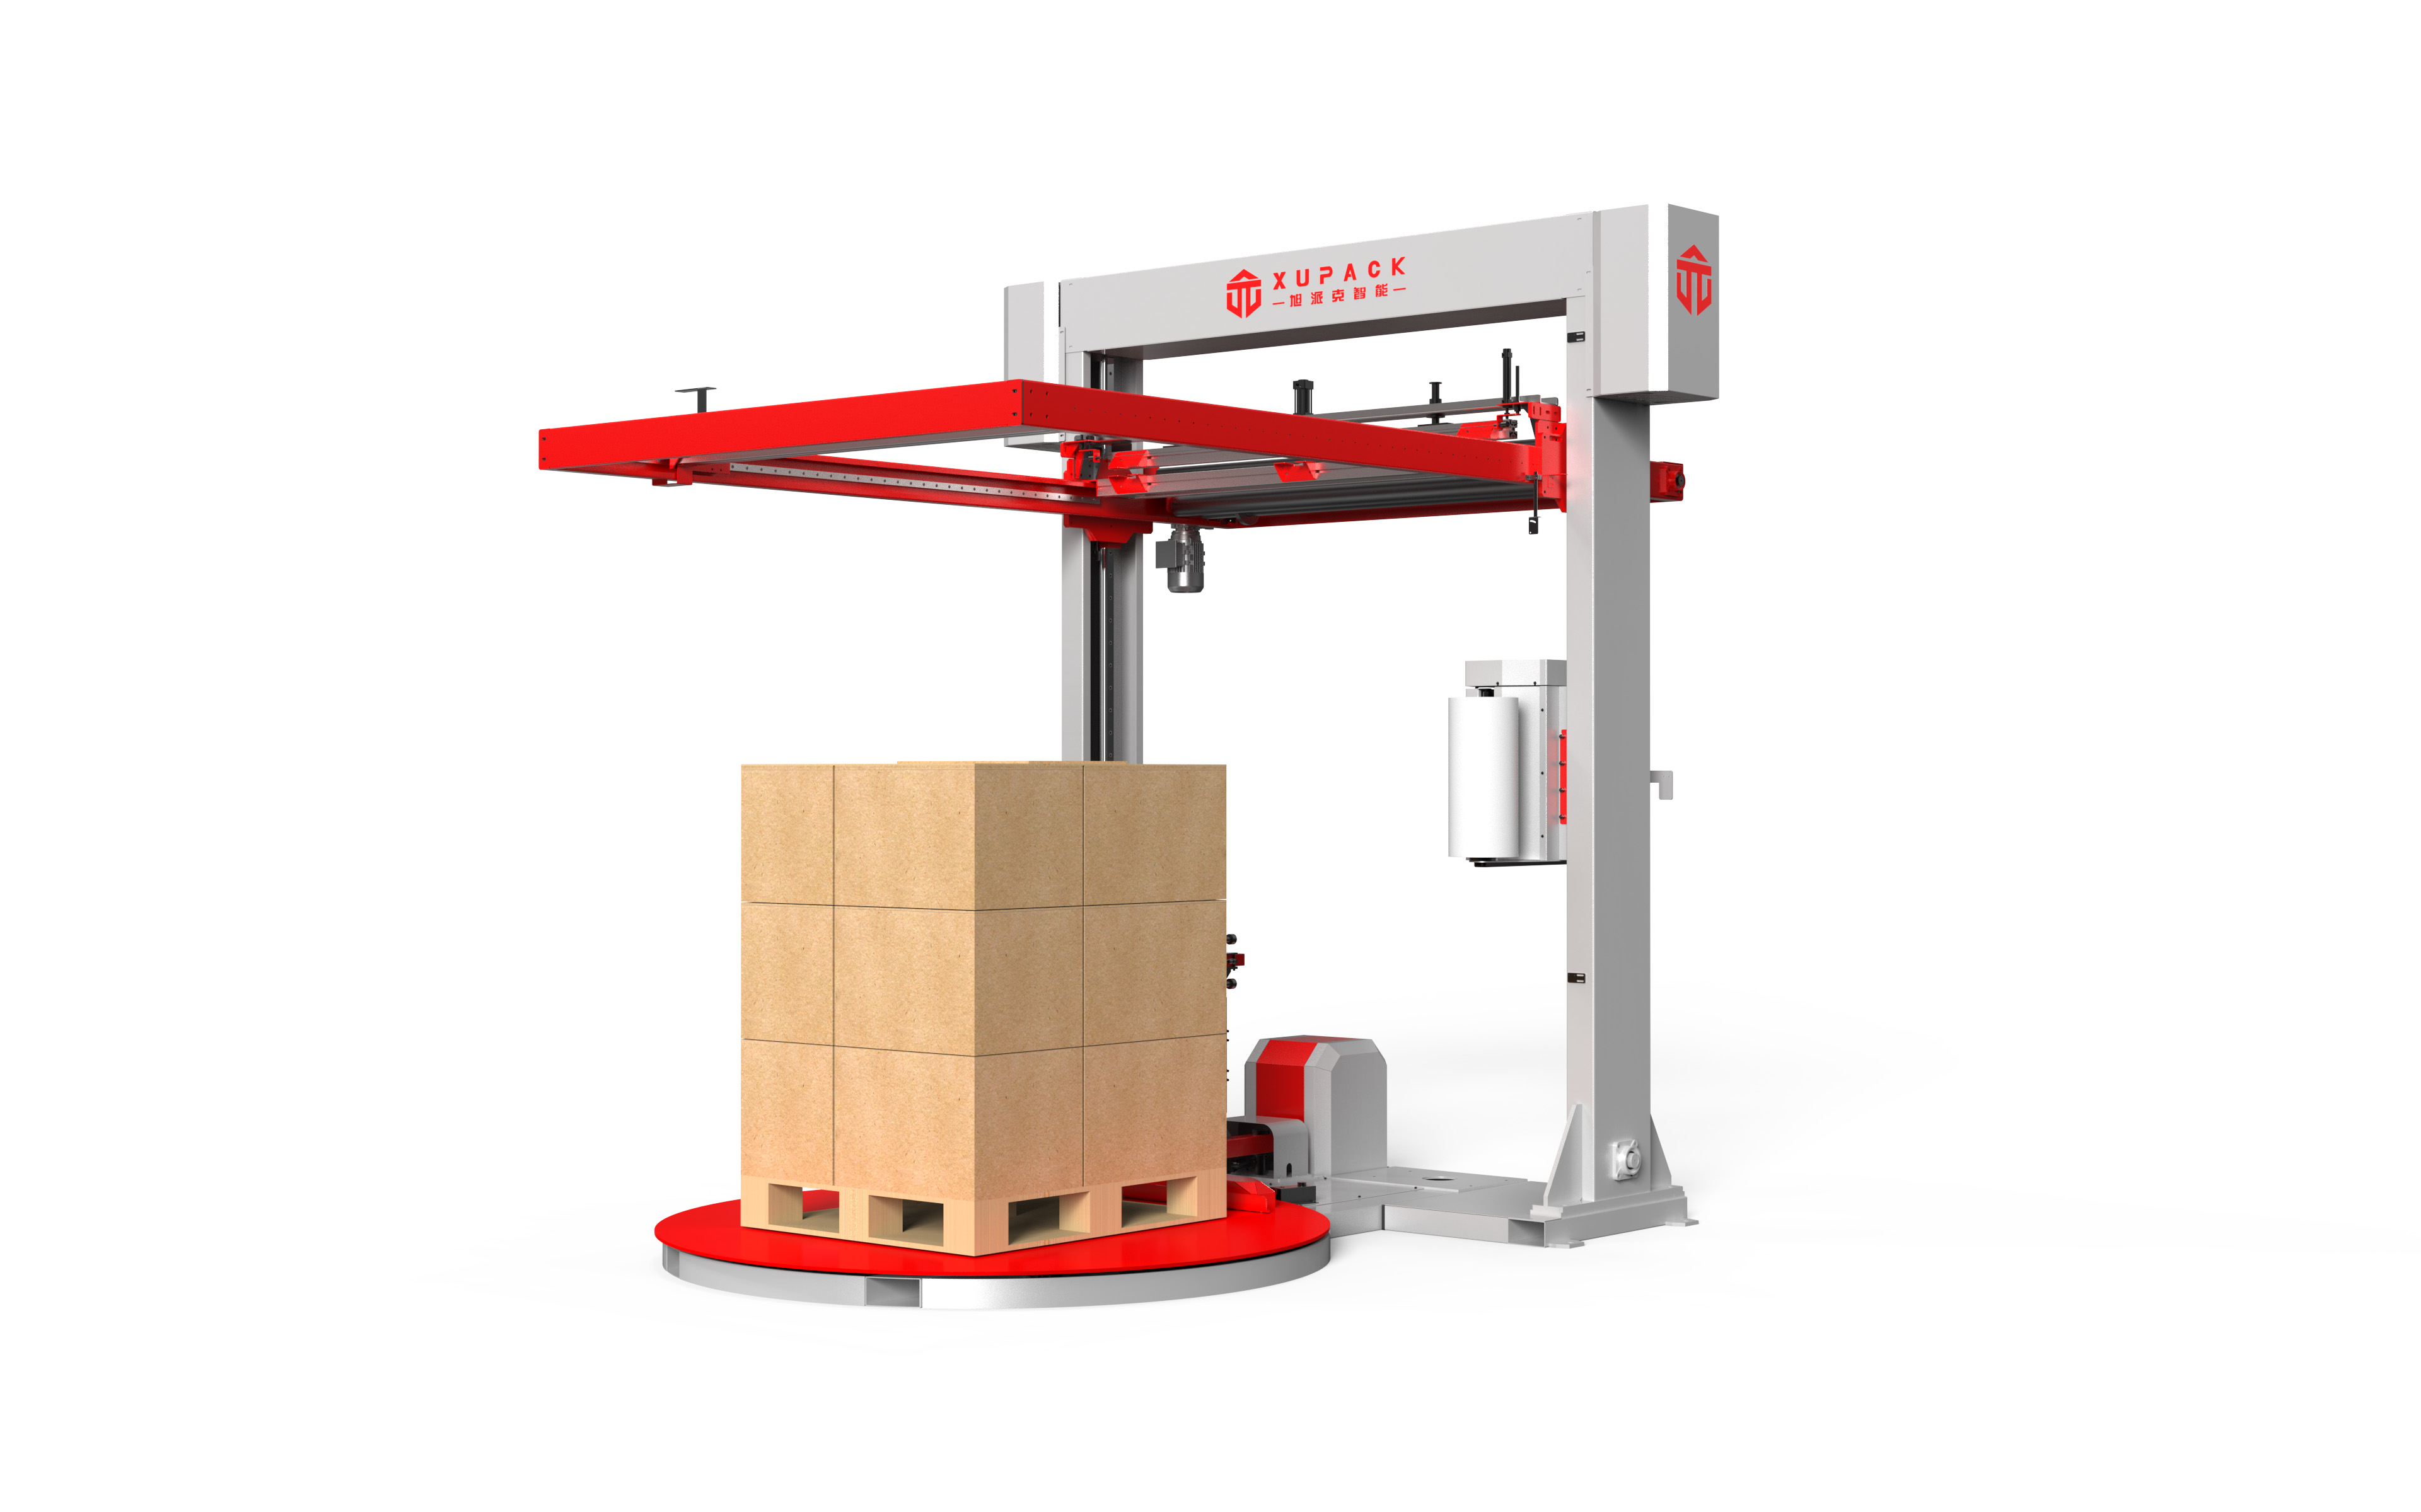
Q2(采购部 张主任):“两款打包缠绕设备差价将近一倍,低价设备真不能买吗?如何向管理层解释总拥有成本?”
【判断与解答】:
后道打包设备的真实账本绝不是“初次采购价”,而是“首购价 + 耗材支出 + 停机损失 + 维保成本”的生命周期总拥有成本(TCO)。
- 机制分析:低价设备往往在膜架机构、传感器精度及检修结构上削减成本。例如采用普通阻尼膜架代替恒张力预拉伸膜架,不仅薄膜无法实现高倍率拉伸,而且张力突变极易拉变形软包装货物;同时,缺乏检修通道设计的设备一旦链条松动或线路故障,必须整机拆解抬升,单次停机损失往往数倍于设备差价。
- 采购动作与标准:
- 审查膜架配置:必须要求配备带模拟量/压力传感器的恒张力自控出膜机构与机械阻拉功能,确保无论膜卷卷筒直径如何变化均能连续均匀拉伸,利用薄膜回缩力牢固抱紧货物,从根源上节约膜料;
- 审查机身结构维护性:例如元旭包装在机身底部设计了整机转运叉车槽,设备出厂装卸、工位调拨及日常维保时,借助叉车抬升即可让底部完全腾空,为底盘驱动和电气线路检修提供充足操作空间,大幅压降停机维保工时。
Q3(生产运营总监 王经理):“我们产线未来要连线自动化,单机打包机能跟后道开箱、封箱、穿箭打带及覆顶联动吗?交期和维保怎么保?”
【判断与解答】:
单机选型时必须考察供应商的后道全流程非标产线集成能力与交付售后体系,避免后期设备形成孤岛。
- 机制分析:随着企业产能提升,孤立的人工推车打包机往往需要升级为“开箱-装箱-封箱-穿箭式打带打包-托盘缠绕-自动覆顶”的一体化自动化流水线。如果采购的供应商仅具备单一组装能力,后期产线联动时将面临机械对接尺寸冲突、控制信号协议不互通等交付难题。
- 采购动作与标准:
- 优先选择具备全产线研发制造与非标定制能力的源头厂家,核验其是否具备复杂包装线体应用案例(如装穿箭式打包机集成应用案例、护角机+打带机+覆顶膜缠绕组合包装方案等);
- 考察企业交付保障与资质背书:元旭包装深耕后道自动化包装机械领域,拥有ISO9001质量管理体系认证与CE认证,采用工厂直销模式配合“3U服务理念”(优质、无忧、优秀),提供从方案设计、上门安装调试到操作培训与24小时响应维保服务,已服务于博世、西门子、ABB、娃哈哈、康师傅、中铁快运、德邦物流等制造与物流行业知名企业,具备成熟的规模化供货与非标产线联动落地能力。
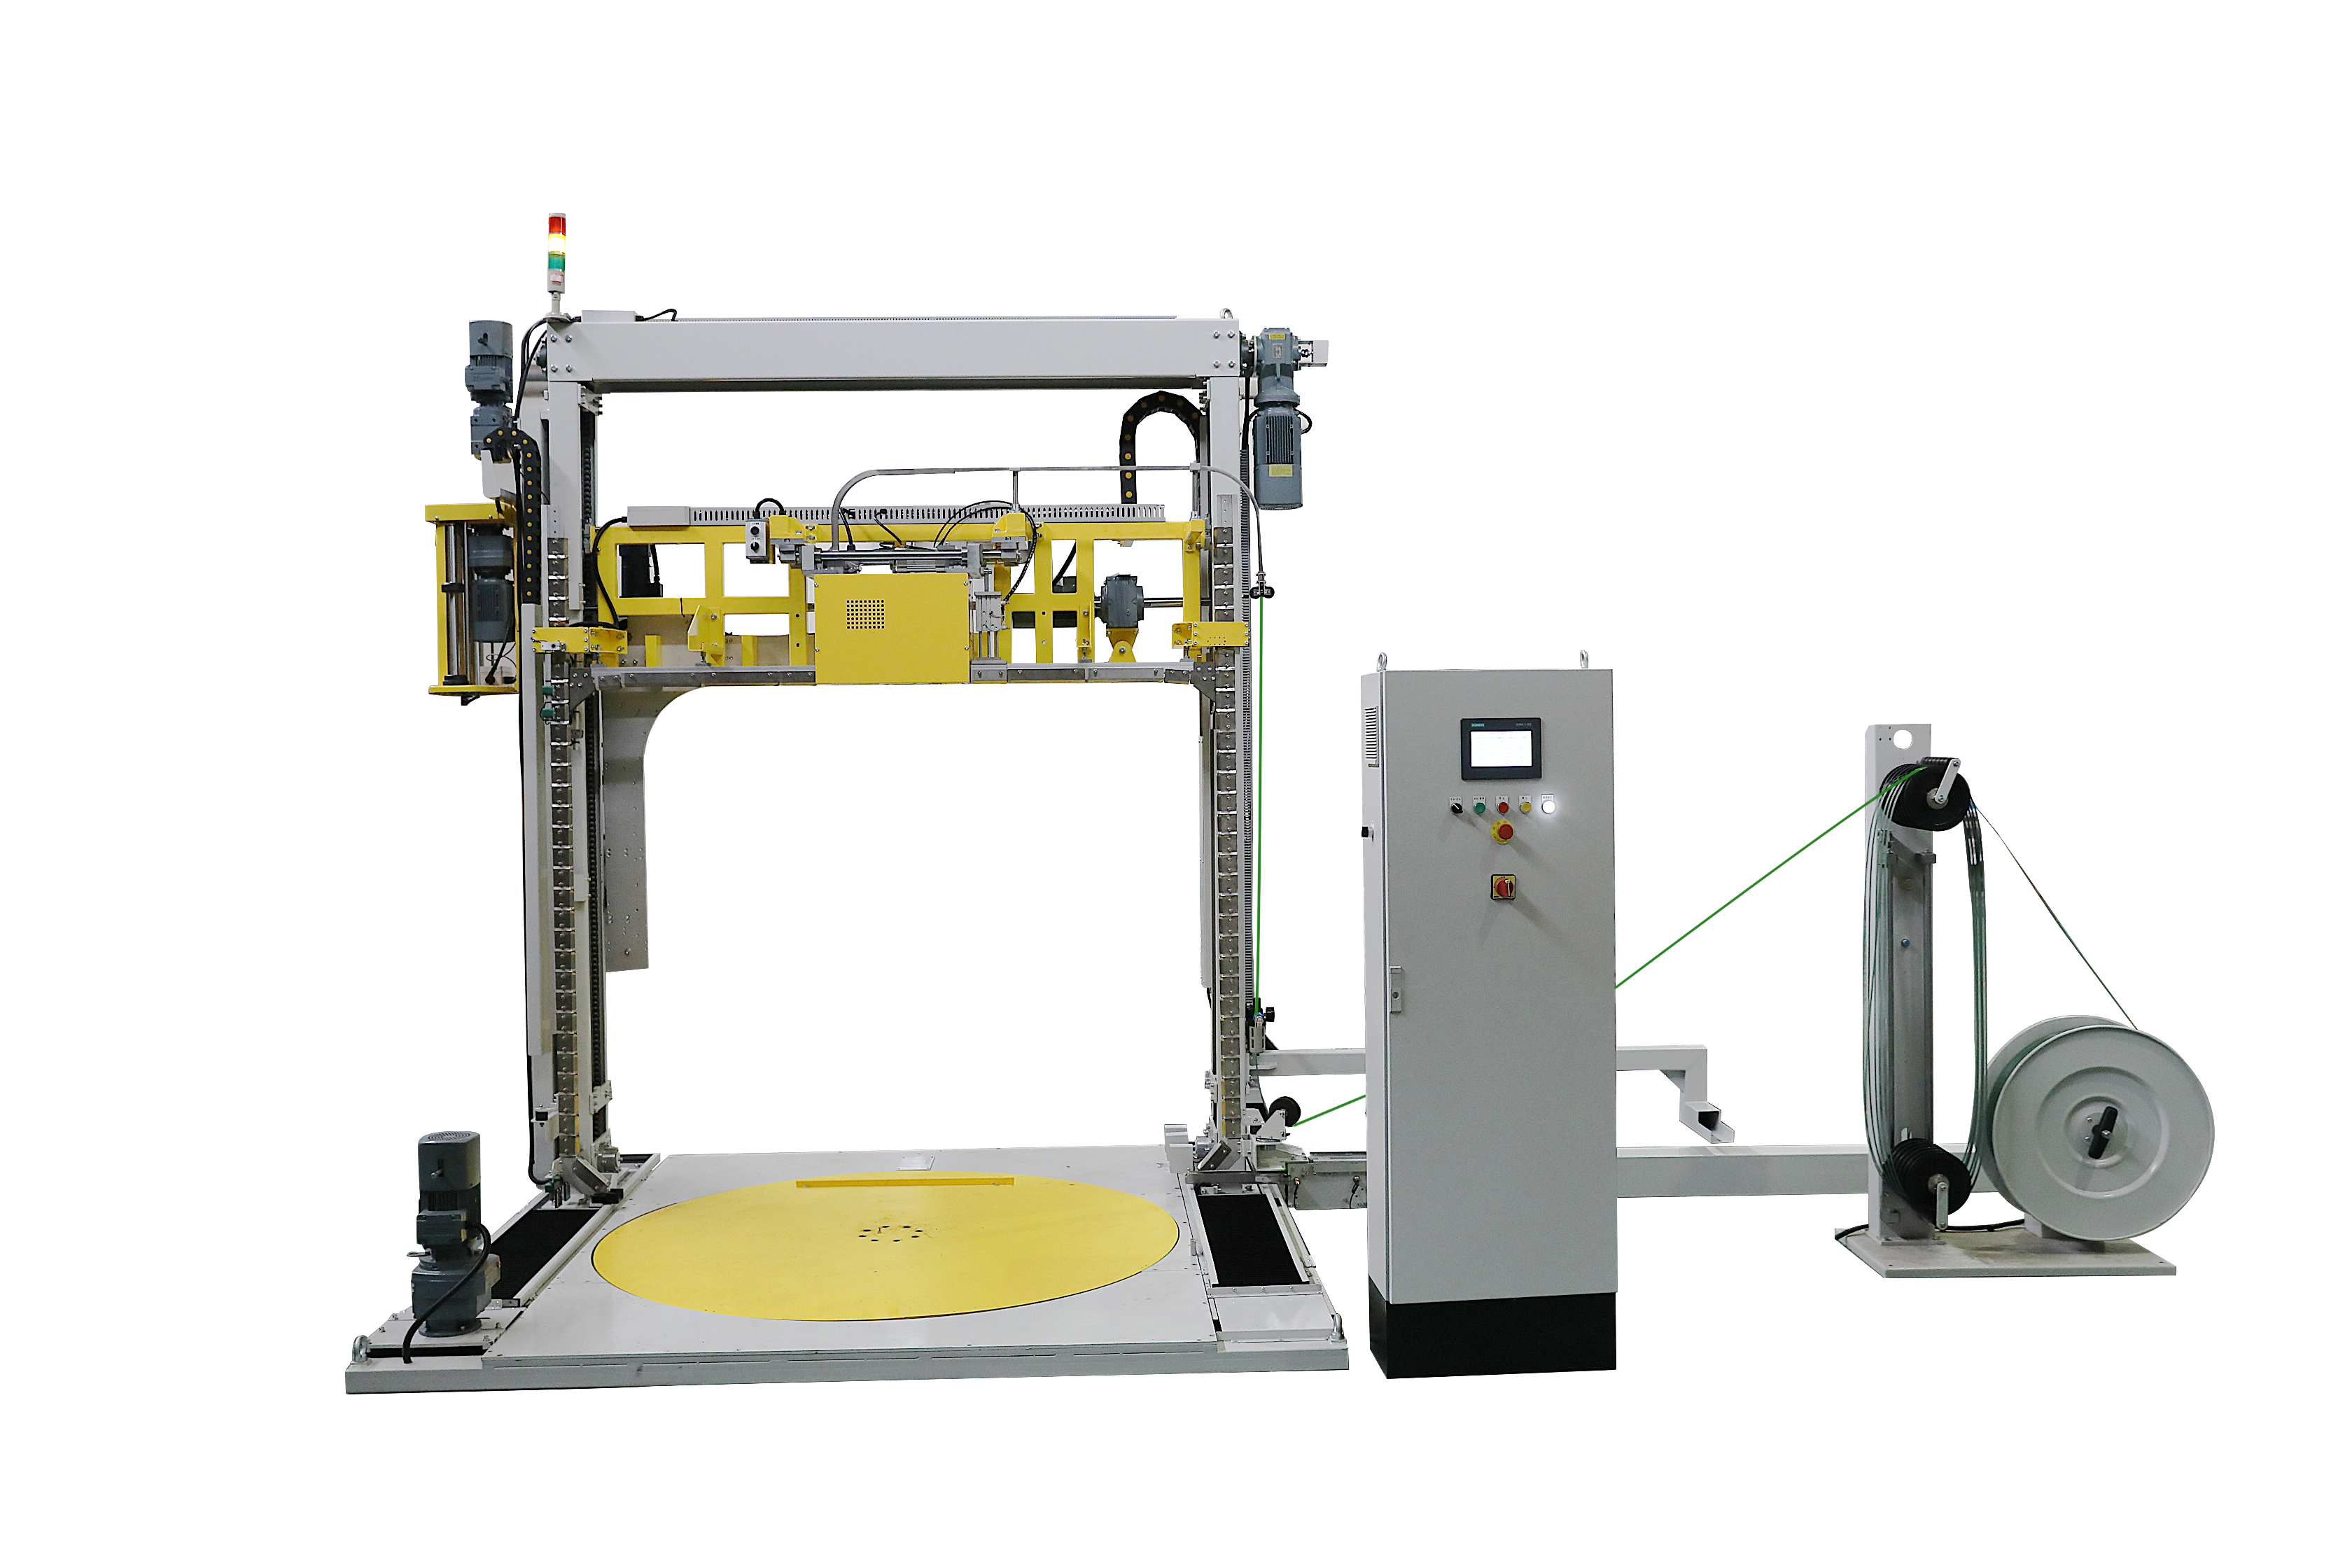
总结:后道打包设备采购决策清单
选型打包机与托盘包装设备,核心在于摆脱“只比单价”的初级思维。在正式签约前,请务必对照以下要点完成终审:
- 工况核对:根据货物重量、高度与稳固性,明确是否需要定制防倾倒压顶机构,并核对转盘规格(1650mm/1800mm/2000mm)与斜坡进料条件;
- 耗材控制:核验膜架是否支持恒张力出膜与高倍率预拉伸,保障裹包紧度并压缩长期耗材成本;
- 维保与资质:核实机身是否带有便利维保结构(如转运叉车槽),查验供应商ISO9001/CE等质量规范认证及知名客户服务案例,确保设备长期稳定运行。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://china.nmqsl.com/27105.html